

Machine à cintrer à froid pour la fabrication de tuyaux : guide d'achat pour les chantiers navals
Un tuyau en acier au carbone DN300 sort de la cintreuse à une température nette de 45 degrés avec une jauge d'ovalité de 9 pour cent. ASME B31.3 limite l'ovalité d'un coude à 8 % du diamètre nominal, de sorte que la bobine est mise au rebut avant même d'atteindre un soudeur. Rien n'allait avec la machine. La configuration était erronée et elle est décidée bien avant que la machine ne soit commandée.
C’est tout l’argument en faveur d’un achat prudent. Une machine de cintrage à froid pour la fabrication de tuyaux n'est pas jugée par l'angle le plus grand indiqué sur sa fiche technique, mais par la répétabilité avec laquelle elle produit un cintrage qui réussit toujours l'inspection après la libération du système hydraulique. La réponse pratique : dimensionnez la machine en fonction du diamètre extérieur, de l'épaisseur de paroi et du rayon de courbure minimum, insistez sur un système de mandrin et exigez un essai de pliage documenté sur la qualité exacte du tuyau que vous utilisez. Tout le reste est question de détail, et c’est dans le détail que l’argent est économisé.
Ce que fait réellement une machine à cintrer à froid
Le cintrage à froid forme un tube à température ambiante. Pas de torche, pas de bobine d'induction, pas de four. Dans la fabrication de tuyaux, la méthode dominante est le cintrage par étirage rotatif : un vérin hydraulique fait tourner une matrice de cintrage tandis qu'une matrice de serrage maintient l'extrémité avant du tuyau, une matrice de pression soutient la ligne droite de fuite et un mandrin se trouve à l'intérieur de l'alésage pour maintenir la section transversale ronde.
Trois forces doivent coopérer à la fois :
- Force de serrage à l'extrémité avant, ce qui empêche le tuyau de glisser lorsque la matrice tourne.
- Moment de flexion appliqué à travers la matrice, qui définit l’angle et le rayon.
- Assistance interne du mandrin, ce qui empêche l'intérieur du pli de se froisser et l'extérieur de s'effondrer.
Si vous vous trompez d'équilibre, vous obtenez les défauts classiques : amincissement de la paroi à l'extérieur de l'arc, plissement à l'intérieur et ovalité à travers le virage. Les cintreuses de type presse poussent le tuyau contre une forme fixe. Ils sont rapides sur les sections structurelles, mais les tuyaux creux s'écrasent beaucoup trop facilement sous cette géométrie. Pour les travaux de fabrication, l’étirage rotatif est le processus qui compte.
Les mécanismes sous-jacents méritent d'être compris avant de comparer les cotations, et cet aperçu en langage simple de comment fonctionne une machine à cintrer à froid couvre les bases sans le gloss marketing.
Pourquoi les magasins choisissent le pliage à froid plutôt que le pliage à chaud
Pour la plupart des canalisations de chantier naval et des canalisations de traitement jusqu'au DN600 environ, le cintrage à froid est moins cher, plus rapide et plus cohérent que le cintrage à chaud, à condition que la machine et l'outillage soient adaptés à la tâche. La raison n’est pas que la chaleur soit intrinsèquement mauvaise. C'est que la chaleur ajoute des étapes : chauffage, contrôle de la température, refroidissement contrôlé et parfois traitement thermique après cintrage pour restaurer les propriétés.
Le pliage à froid ignore tout. Il n'y a pas de tartre à broyer avant le soudage, pas de zone affectée par la chaleur à qualifier et pas de distorsion due à un refroidissement irrégulier. Ce que vous obtenez, c'est un écrouissage, qui augmente légèrement la limite d'élasticité au niveau du virage et réduit la ductilité. Ceci est acceptable dans la plupart des cas, mais il faut en tenir compte en cas de service à paroi mince ou à basse température.
| Facteur | Pliage à froid | Pliage à chaud |
|---|---|---|
| Température de formage | Ambiant, pas de chauffage intentionnel | Généralement 850 à 950 C |
| Effet sur le métal-mère | Durcissement, pas de zone affectée par la chaleur | Modifications de la microstructure, peuvent nécessiter un traitement thermique |
| État des surfaces | Propre, prêt à souder | Couche de tartre et d'oxyde à éliminer |
| Répétabilité | Élevé avec CNC et compensation de retour élastique | Plus sensible à un chauffage inégal |
| Utilisation typique | Bobines de tuyaux d'atelier, tuyauterie de chantier naval, alésage petit à moyen | Paroi très épaisse, rayon très serré, grand diamètre |
Dimensionnement de la machine : diamètre, épaisseur de paroi et tolérance
Trois nombres déterminent si une machine convient à votre atelier : le diamètre extérieur maximum, l'épaisseur de paroi maximale à ce diamètre et le rayon de courbure minimum. Si l’un des trois est vague dans une citation, cette citation ne peut être comparée à aucune autre.
Le rayon de courbure est indiqué en diamètres de tuyaux
Un coude 3D sur un tuyau DN200 a un rayon central de 600 mm. Trois diamètres constituent à peu près le minimum pratique pour le cintrage par étirage rotatif. Cinq diamètres sont confortables pour le travail en volume, et tout ce qui se situe à partir de 10D est facile à former et à soutenir. Les virages serrés sont ceux où les mandrins, les matrices d'essuyage et le tonnage supplémentaire deviennent tous inévitables.
Épaisseur de paroi et rapport diamètre/épaisseur
Le rapport entre le diamètre extérieur et l’épaisseur de la paroi est le meilleur indicateur de difficulté. Les faibles rapports, ce qui signifie une paroi épaisse par rapport au diamètre, se forment proprement et nécessitent rarement un outillage élaboré. Des ratios élevés signifient une paroi mince, et une paroi mince est le point de départ du froissement et de l’effondrement. Une règle générale utilisée par de nombreux magasins : en dessous d'environ 20 : 1, un mandrin à fiche suffit souvent, au-dessus, un mandrin à bille devient le choix le plus sûr, et au-dessus d'environ 50 : 1, vous devriez vous poser des questions difficiles quant à savoir si le virage est réalisable.
Deux tolérances à inscrire sur le bon de commande
- Ovalité. ASME B31.3 limite la différence entre le diamètre maximum et minimum à n'importe quelle section transversale d'un coude à 8 pour cent du diamètre nominal.
- Amincissement des murs à l'extrados. L'épaisseur de la paroi finie à l'extérieur du coude doit toujours respecter le minimum requis pour la pression de conception.
Springback appartient à la même conversation. L'acier au carbone rebondit généralement de 2 à 5 degrés après le relâchement de la charge, et la quantité augmente avec le rayon et la limite d'élasticité. Un système de contrôle qui compense automatiquement le retour élastique n'est pas un luxe lors d'une production répétée ; c'est la différence entre un réglage et un réglage plus un réglage constant.
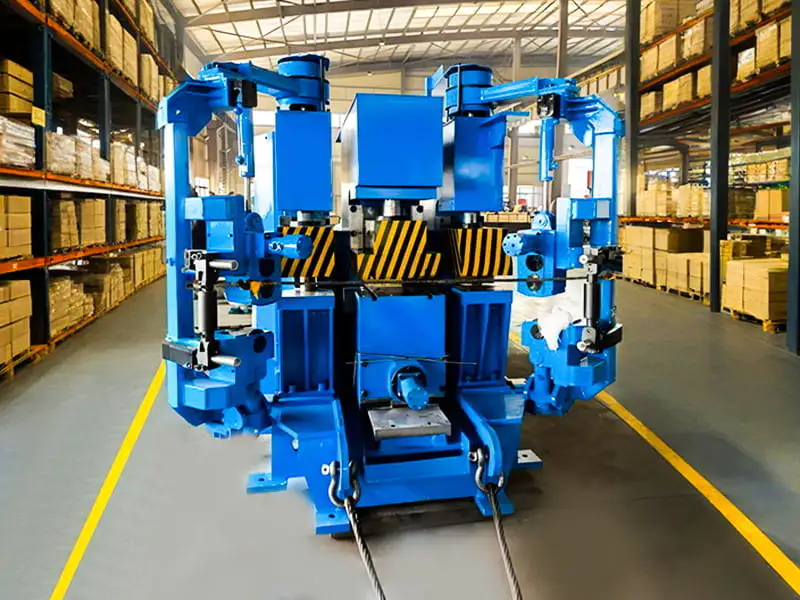
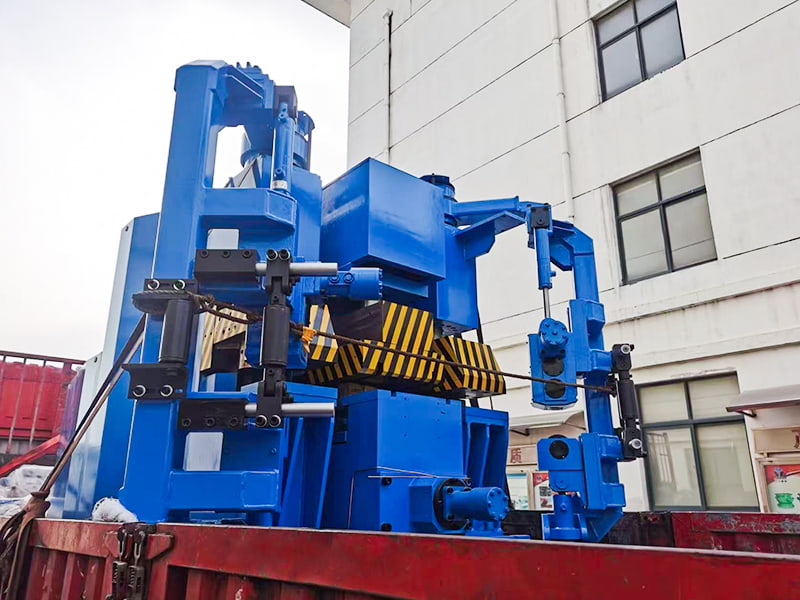 Machine à cintrer à froid Série de produits : 400T, 600T, 700T, etc. Une machine de pliage à froid utilise un processus de formage à froid pour façonner des plaques d'acier dans une variété de surfaces de coque complexes. En tant que pilier... Voir le produit →
Qualités de tuyaux : ce qui se plie proprement et ce qui résiste
L’acier au carbone est le cas le plus facile. Les qualités A106 Grade B, A53 et API 5L jusqu'à X70 se plient toutes à froid de manière prévisible avec un jeu de matrices assorties et un mandrin. Le retour élastique reste modeste et le processus est bien compris.
L’acier inoxydable austénitique est une autre conversation. Les nuances 304 et 316 durcissent à mesure qu'elles se déforment, de sorte que le matériau résiste davantage à la flexion à mesure que vous le poussez. L'outillage doit être poli, les rayons sont généralement ouverts et le retour élastique augmente sensiblement par rapport à l'acier au carbone. Les qualités duplex et super duplex sont à nouveau plus dures et nécessitent des machines plus lourdes et des vitesses de vérin plus lentes.
La chaleur n'est pas la solution dans ces cas-là. Un rayon plus grand, un meilleur mandrin ou une formation plus lente le sont généralement. Si un fournisseur promet un cintrage en acier inoxydable à rayon serré sans outillage spécial, demandez à consulter le rapport d'essai de cintrage avant de signer quoi que ce soit.
Mandrins, jeux de matrices et contrôle du retour élastique
L'outillage détermine la qualité du pliage bien plus que le tonnage de la machine. Quatre composantes assument l’essentiel de la responsabilité :
- Plier mourir. Définit le rayon de la ligne centrale. Vous en avez besoin d'un par rayon, pas d'un par angle.
- Matrice de serrage. Saisit l’extrémité avant. Une matrice de serrage usée glisse et ce glissement transforme un bon tuyau en ferraille.
- La pression meurt. Prend en charge la ligne droite et est souvent associé à une matrice d'essuie-glace dans les virages serrés.
- Mandrin. Bouchon, de type formé ou sphérique, relié par une tige de mandrin et positionné par un fouloir.
Les mandrins à bille sont le choix habituel sur les tuyaux à paroi mince car chaque bille soutient l'intérieur de l'arc progressivement à mesure que le coude avance. Les mandrins de fiche sont suffisants lorsque le rapport est faible et que la courbure est généreuse. Les matrices d'essuie-glace sont plus importantes sur l'aluminium et l'acier inoxydable, où le matériau a tendance à se regrouper avant le point tangent.
Une liste de contrôle de l'acheteur pour les machines de fabrication de tuyaux
Avant de comparer les offres, mettez ces six points par écrit et envoyez-les à chaque fournisseur. Les réponses différencieront les constructeurs sérieux des assembleurs.
- Diamètre extérieur nominal et épaisseur de paroi maximale à ce diamètre, indiqués séparément.
- Rayon de courbure minimum exprimé en multiple du diamètre du tuyau, l'amincissement de la paroi étant attendu à ce rayon.
- Axes de contrôle proposés : angle de pliage seul, ou angle de pliage plus avance et rotation.
- Si un essai de cintrage sur votre propre qualité de tuyau, avec votre propre épaisseur de paroi, est inclus.
- Délais de livraison des matrices et des mandrins, ainsi que le coût et la disponibilité des matrices de serrage de rechange.
- Temps de réponse du service et emplacement de l’ingénieur d’assistance le plus proche.
Cintrage à froid dans les chantiers navals et les travaux de dragage
La fabrication de tuyaux pour les chantiers navals est un travail à faible volume et très varié. Un seul navire transporte des systèmes de ballast, de cale, de carburant, d'huile de lubrification, d'eau de mer et hydrauliques, avec des tailles d'alésage allant du DN25 au DN400 et des angles de courbure dispersés sur toute la gamme. De nombreuses bobines sont uniques. Dans ces conditions, la véritable limite de la machine n'est pas son diamètre maximum ; il s'agit de la rapidité avec laquelle un jeu de matrices peut être modifié et avec quelle rapidité un nouveau programme peut être défini.
L'équipement de dragage pointe dans l'autre sens. Les canalisations d'aspiration et de refoulement d'une drague suceuse à désagrégateur transportent des boues abrasives à grande vitesse, les parois sont donc épaisses et la protection contre l'usure est importante. Dans ce service, les coudes sont formés avec des tolérances serrées, car un décalage au niveau du joint sur site signifie la découpe d'une bobine finie. Une machine robuste et un jeu de mandrins correctement assortis sont ce qui maintient ces bobines dans les limites de tolérance.
Les deux environnements récompensent la même habitude : traiter le pliage comme un processus contrôlé plutôt que comme une sensation de l'opérateur. Outillage d'atelier tel que le 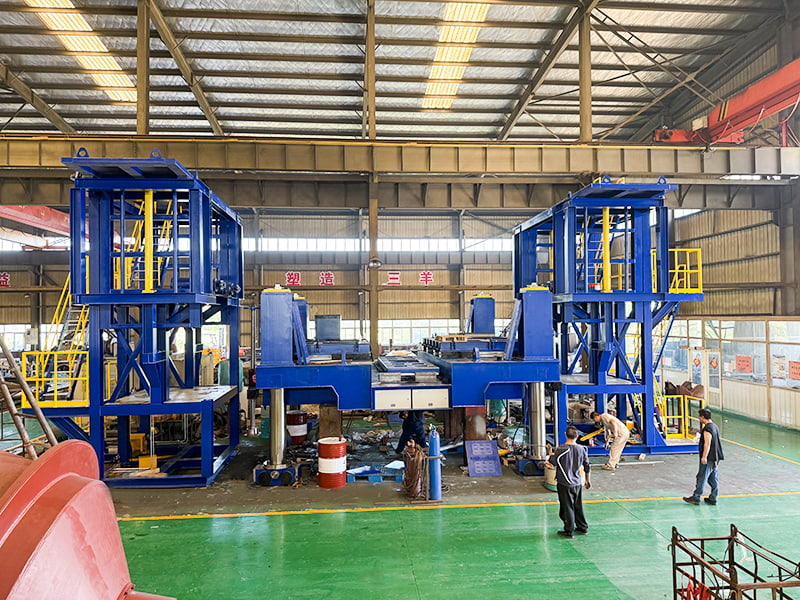 Plate-forme d'installation de boue de gouvernail La plate-forme d'installation d'hélices en génie maritime est un système d'outillage de précision conçu spécifiquement pour l'assemblage intégré de propulsions de navires à grande échelle... Voir le produit → suit la même logique, fournissant une base stable et reproductible afin que l'alignement et l'aménagement restent cohérents d'une unité à l'autre.
Risques d'achat qui n'apparaissent qu'après la livraison
La panne la plus courante n’est pas une machine sous-performante. Il s'agit d'une machine qui a été spécifiée dans une taille trop petite. Plusieurs modèles se répètent dans les projets :
- Capacité indiquée au diamètre nominal maximum mais à la paroi la plus fine, de sorte que la machine cale une fois que l'épaisseur réelle de la paroi arrive.
- Contrôle mono-axe dans un atelier qui gère des dizaines de bobines différentes par semaine.
- Un jeu de matrices fourni, transformant les changements de matrices en un goulot d'étranglement de la production.
- Les coudes d'essai sont exécutés sur l'échantillon de tuyau du constructeur plutôt que sur le matériau réel de l'acheteur.
- Aucun accord sur les pièces détachées, la formation ou la mise en service sur site.
Chacun de ces éléments est peu coûteux à réparer avant la commande et coûteux par la suite.
Entretien et habitudes de fonctionnement sécuritaires
Les machines de pliage à froid hydrauliques sont robustes, mais elles ne pardonnent pas l’huile contaminée et les outils usés. Gardez le liquide hydraulique propre et changez les filtres dans les délais. Inspectez l'usure des matrices de serrage et de pression tous les quelques milliers de coudes, car une matrice qui a perdu son profil produira une ovalisation bien avant qu'elle ne paraisse visiblement endommagée. Vérifiez la rectitude des tiges du mandrin et vérifiez le réglage de la position du mandrin après tout changement d'outillage.
Du côté de la sécurité, gardez les mains éloignées de la zone de fermeture de la matrice pendant le cycle, utilisez la commande bimanuelle là où elle est installée et ne mettez jamais la main dans la zone de pliage pendant que la machine maintient la pression. Soutenez le long tuyau sur des supports à rouleaux afin que l'opérateur ne lutte pas contre le poids de la bobine en même temps que le panneau de commande.
Foire aux questions
Le pliage à froid nécessite-t-il toujours un mandrin ?
Non. Les coudes généreux sur des tuyaux à paroi épaisse se forment souvent proprement sans support interne. Une fois que le rapport diamètre/épaisseur augmente, un mandrin devient le choix économique car il évite le froissement plutôt que de le réparer plus tard.
Le cintrage à froid peut-il endommager le tuyau ?
Il amincit le mur à l’extérieur du coude et durcit légèrement le matériau. Les deux effets sont prévisibles et gérables grâce à la sélection du rayon, à l’outillage et au contrôle du processus. En revanche, un pliage incontrôlé produit des déchets.
Quel est le plus petit rayon autour duquel je devrais concevoir ?
Trois diamètres constituent la base pratique pour le cintrage par étirage rotatif, et cinq diamètres sont bien plus respectueux de l'outillage et du débit. Si la disposition le permet, concevez autour du 5D et la machine durera plus longtemps.
Combien de temps faut-il pour qu'une cintreuse à froid soit livrée ?
Les machines hydrauliques standard durent généralement des semaines plutôt que des mois, mais les ensembles de matrices et de mandrins personnalisés prennent souvent plus de temps que la machine elle-même. Commandez les outils en parallèle, pas après.
Le dimensionnement de la machine est la décision la plus difficile à inverser et la plus facile à prendre dès le départ. Déterminez votre plus grand alésage, votre paroi la plus lourde et votre rayon le plus serré, puis confirmez que la machine peut maintenir une ovalité inférieure à 8 % et maintenir l'amincissement de la paroi à l'intérieur de la conception au minimum lors d'un véritable virage d'essai. Faites-le avant l’envoi du bon de commande et l’atelier ne vous surprendra pas six mois plus tard.
Si vous souhaitez un deuxième avis sur la capacité et l'outillage avant de vous engager, contactez notre équipe d'ingénierie et envoyez votre programme de canalisations et votre liste de pliages.
-
L'impact des réglementations environnementales sur la conception des équipements de dragage expliqué
-
-
 Types de portes de trémie de dragage : portes inférieures, vannes coniques et décharge à coque divisée
-
 Fonction et conception du portique de drague : explication des chemins de charge sur un bras de traînée TSHD
-
 Entretien des poulies du pont de drague : limites d'usure, graissage et calendriers
-
 Machine à cintrer à froid pour la fabrication de tuyaux : guide d'achat pour les chantiers navals
Copyright2025 Taizhou Sanyang Heavy Machinery Co., Ltd. Tous droits réservés Fabricants de produits de machinerie lourde non standard
Retour en haut